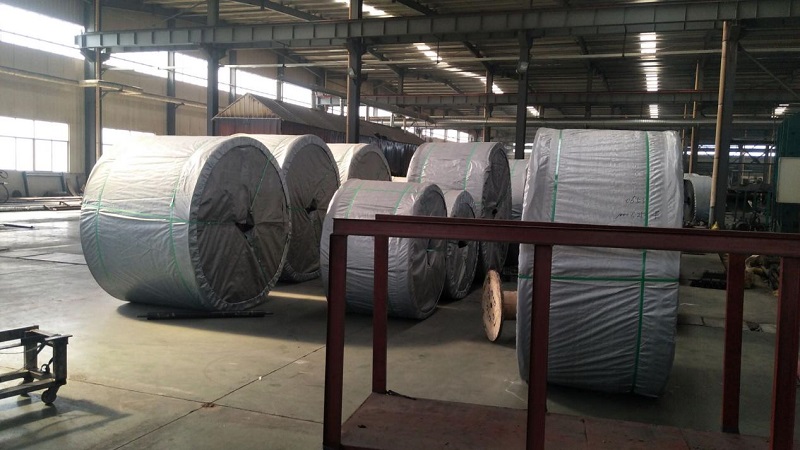
I. Chuẩn bị nguyên liệu thô (Công thức tùy chỉnh)
Ba loại nguyên liệu thô cốt lõi được cân đối chính xác theo điều kiện vận hành:
Nguyên liệu cao su
Cao su nền (Cao su thiên nhiên/NR, SBR, EPDM, NBR) + Chất gia cố (muội cacbon, silica) + Hệ thống lưu hóa (lưu huỳnh, chất gia tốc) + Phụ gia chức năng (chất chống oxy hóa, chất chống mài mòn, chất chống cháy, chất hóa dẻo).
Phân biệt theo ứng dụng: Cao su lớp phủ trên (chống mài mòn và va đập), cao su lớp phủ phía dưới (ma sát thấp) và cao su lõi/cao su mỏng (đặc biệt để liên kết với thân thịt).
Vật liệu cơ bản thân thịt
Lõi vải: Polyester (EP), Nylon (NN), hoặc vải cotton; cung cấp khả năng chịu tải nhiều lớp, cường độ cao.
Lõi dây thép: Dây thép mạ kẽm; được thiết kế cho các ứng dụng khai thác đường dài, cường độ cao.
Chất kết dính
Dung dịch nhúng RFL (Resorcinol-Formaldehyde-Latex): Ngăn chặn sự phân tách giữa cao su và dây vải hoặc thép.
II. Quá trình trộn (Chuẩn bị hợp chất cao su; xác định các tính chất cơ bản)
Nguyên liệu thô được cân và đưa vào máy trộn bên trong kèm theo; quá trình trộn xảy ra ở nhiệt độ cao (120–160°C) và áp suất cao trong 10–15 phút để đảm bảo muội than và các chất phụ gia được phân tán hoàn toàn bên trong cao su nền, ngăn ngừa sự kết tụ hoặc lưu hóa sớm (thiêu đốt).
Hợp chất này được thải vào một máy nghiền mở để trộn và làm nguội thêm nhằm giảm bớt ứng suất bên trong.
Máy ép tấm ép hợp chất thành các tấm có độ dày cố định; chúng được làm nguội và để yên/trưởng thành trong 4–24 giờ để ổn định độ dẻo.
Các mẫu được kiểm tra độ cứng, độ bền kéo và độ bền bám dính; Các lô không đạt tiêu chuẩn sẽ được xử lý lại, trong khi các tờ đủ tiêu chuẩn được lưu trữ theo danh mục để sử dụng trong tương lai.
III. Xử lý trước thân thịt (Quan trọng để tăng cường độ bền liên kết)
1) Tiền xử lý vải canvas
Tấm bạt được làm phẳng và khử bụi, sau đó ngâm vào bể nhúng RFL và sấy khô; điều này tạo thành một lớp màng liên kết trên bề mặt của sợi vải, ngăn chặn sự phân tách hoặc tách lớp sau đó. 2) Tiền xử lý cáp thép
Cáp thép mạ kẽm trải qua quá trình tẩy dầu mỡ và tẩy gỉ, sau đó là phốt phát để tạo ra lớp photphat thô giúp tăng cường đáng kể độ bám dính xuyên thấu với lõi cao su; tất cả các dây cáp được làm thẳng dưới sức căng đồng đều để chuẩn bị cho bước tiếp theo.
IV. Calendering + Forming (Lắp ráp từng lớp để tạo ra đai xanh)
Tùy chọn A: Lõi vảibăng tảihình thành
Lớp phủ cao su qua lịch bốn cuộn: Vải bạt đã qua xử lý đi qua các cuộn cán với tốc độ không đổi, với một lớp cao su lõi mỏng được phủ đều lên cả hai mặt để tạo ra vải cao su một mặt hoặc hai mặt;
Lắp ráp nhiều lớp: Các lớp vải cao su được căn chỉnh và xếp chồng lên nhau theo thiết kế (ví dụ: 3, 4 hoặc 5 lớp), với một lớp mỏng lõi cao su được phủ giữa các lớp để thoát khí bị mắc kẹt;
Các lớp cao su phủ phía dưới và phía trên được áp dụng (với lớp trên cùng có khả năng chống mài mòn), và cao su ở các cạnh được áp dụng để bịt kín các mặt;
Các cuộn ép nguội nén chặt tổ hợp này để loại bỏ bọt khí và nếp nhăn, tạo ra đai xanh chưa lưu hóa.
Phương án B: Tạo hình băng tải lõi cáp thép (Ứng dụng cường độ cao)
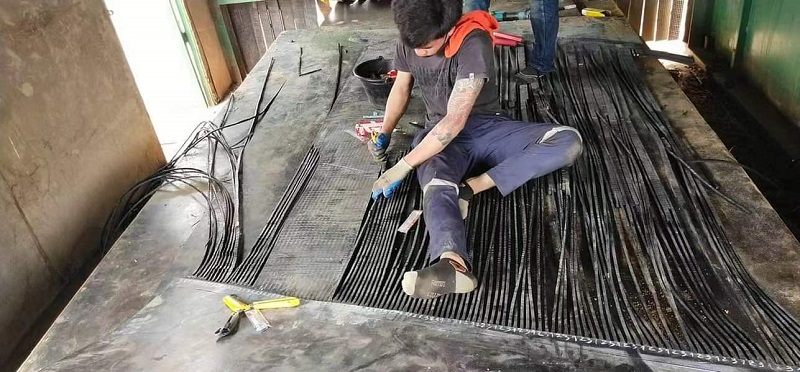
Nhiều dây cáp thép được bố trí cách đều nhau và lực căng không đổi trên bàn tạo hình để đảm bảo phân bổ tải trọng đồng đều;
Một lớp cao su lõi dưới cùng được trải xuống, các dây cáp được nhúng phẳng vào cao su và một lớp cao su độn trung gian được áp dụng để lấp đầy các khoảng trống giữa các dây cáp;
Các lớp cao su phủ trên và dưới dày lên và cao su bịt kín các cạnh bên được áp dụng;
Ép lạnh chân không giúp cố định cụm lắp ráp, ngăn ngừa túi khí hoặc phồng rộp giữa cáp và cao su.
Sản phẩm phái sinh đặc biệt
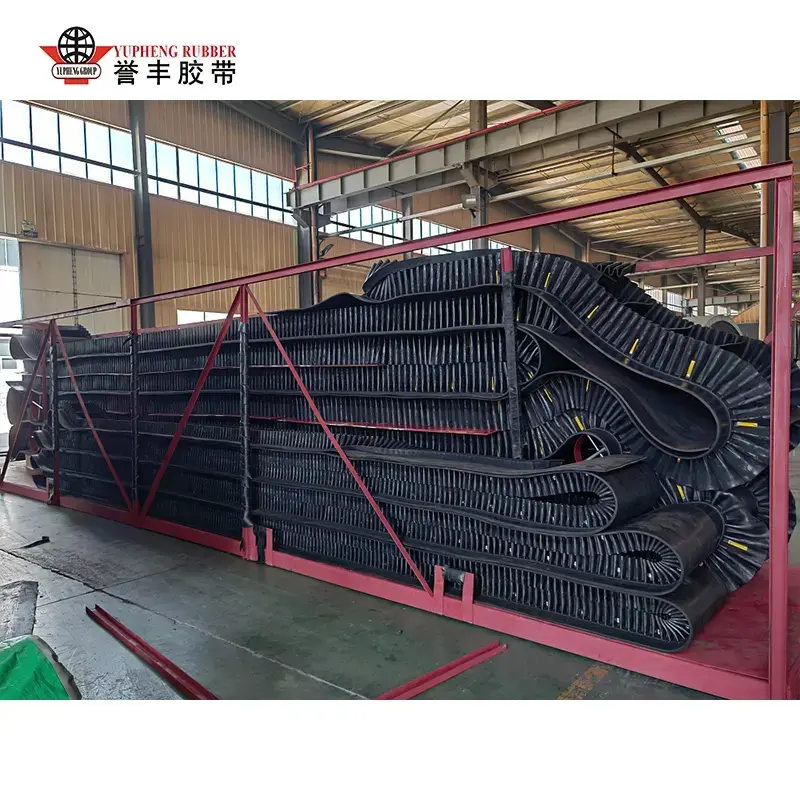
Vách ngăn, thanh chắn và tấm cao su có hoa văn được lắp đặt đồng thời trong quá trình tạo hình để tạo ra bán thành phẩm tích hợp chống trượt hoặc dốc nghiêngbăng tải.
V. Lưu hóa (Quy trình xử lý lõi; liên kết ngang cao su vĩnh viễn)
Lưu hóa là bước quan trọng để biến "phôi cao su thô mềm" thành sản phẩm hoàn thiện có độ bền cao. Hai loại thiết bị chính được sử dụng:
Máy ép lưu hóa giường phẳng (Quy trình hàng loạt; dành cho băng tải có chiều rộng từ nhỏ đến trung bình hoặc dây đai đặc biệt)
Trống đai được đặt giữa các tấm ép được gia nhiệt nhiều lớp. Điều kiện xử lý: nhiệt độ 140–160°C, áp suất 1,5–3 MPa và thời gian lưu hóa từ 15 đến 60 phút tùy thuộc vào độ dày. Dưới nhiệt độ và áp suất cao, các phân tử cao su liên kết chéo, kết hợp các lớp cao su và kết cấu gia cố thành một thể thống nhất.
Máy lưu hóa trống liên tục (Sản xuất hàng loạt dây đai phẳng tiêu chuẩn đường dài)
Một đai thép liên tục kéo phôi đai với tốc độ không đổi trên một trống được gia nhiệt, điều áp để quá trình lưu hóa không bị gián đoạn. Phương pháp này phù hợp với băng tải dài (dài hàng km), đảm bảo độ dày đồng đều và không có mối nối cắt.
Sau khi lưu hóa, đai trải qua quá trình làm mát chậm, dần dần để ngăn ngừa nứt hoặc biến dạng do giãn nở và co lại nhiệt.
VI. Xử lý hậu kỳ và hoàn thiện
Làm mát và cài đặt: Làm mát bằng không khí hoặc nước để giảm nhiệt độ hoàn toàn và giảm bớt ứng suất lưu hóa bên trong;
Cắt tỉa cạnh: Loại bỏ đèn flash/gờ thừa ở cả hai bên để chuẩn hóa chiều rộng dây đai;
Xử lý bề mặt: Mài, đánh bóng và đánh dấu (kiểu in, mức độ bền, thông số kỹ thuật và ngày sản xuất);
Gia công đặc biệt: Đục lỗ, cắt theo chiều dài cụ thể và nối nóng các mối nối đã hoàn thiện theo yêu cầu.
-